 跳至内容





驱动警报(安川)
| 序列号 | 驾驶提醒 | 图示 | 正常运行标准 | 失效分析 | 异常处理方案 |
|---|---|---|---|---|---|
| 1 | A.710 过载 |  | bb/run | (瞬时最大负载)扭矩显著超过额定值,且持续数秒至数十秒的运行状态。. | 请确认电机接线和编码器接线是否 有什么问题吗? 改进机械因素。. 伺服单元故障。请更换 伺服单元。. |
| 2 | A.720 过载 |  | bb/run | (连续最大负载)在扭矩超过额定值的情况下进行了连续运行。. | 请确认电机接线和编码器接线是否 有什么问题吗? 改进机械因素。. 伺服单元故障。请更换 伺服单元。. |
| 3 | A.F10 | 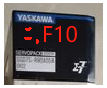 | bb/run | 电源线路缺相 当主电源接通时,R、S 或 T 相中的任意一相电压过低且持续时间超过 1 秒。. | 检查电源线路是否存在问题。. 纠正电源的不平衡(交换相序)。简体中文(大陆). 设置正确的电源输入和参数。. 重新连接电源后,警报仍然响起 伺服单元可能出现故障。. 更换伺服单元 |
| 4 | A.7AB |  | bb/run | 伺服单元内的风扇停止转动。请检查是否有异物卡在其中。. | 如果清除异物后警报仍然响起,, 伺服单元可能出现故障。请更换 伺服单元。. |
| 5 | A.C90 | 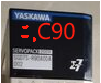 | bb/run | 编码器通信故障 编码器连接器接触不良,或者连接器接线错误。请检查编码器连接器的状态。请重新插入编码器连接器,并检查编码器的接线。编码器电缆断裂、短路,或者使用了阻抗超过规定值的电缆。请检查编码器电缆的状态。. | 正确连接编码器外设 (将编码器线缆从伺服电机上拆下 主电路电缆、接地处理等)。. |
| 6 | A.910 | 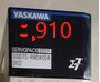 | bb/run | 过载预报警是在达到过载报警(A.710 或 A.720)之前显示的警告。如果继续运行,可能会触发报警。. | 过载预报警是在达到过载报警(A.710 或 A.720)之前显示的警告。如果继续运行,可能会触发报警。. |
驱动器警报(松下)
| 序列号 | 驾驶提醒 | 图示 | 正常运行标准 | 失效分析 | 异常处理方案 |
|---|---|---|---|---|---|
| 1 | 16.0 | 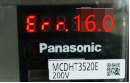 | 0.0 | 过载保护(U/V/W 电缆连接器松动。制动器 BK 保护未启用。. | 检查电缆连接是否正确,并拔掉任何松动的电缆。. 检查24V电源是否连接正常 |
| 2 | 21.0 | 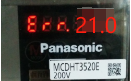 | 0.0 | 编码器电缆已断开(其中一条编码器电缆已断开) | 检查电缆连接是否正确,并拔掉任何松动的电缆。. |
| 3 | 40.0 | 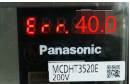 | 0.0 | 绝对系统关机保护 | 电池盒内的电池电压低于3.6V。请将电池从驱动器和电机上断开,然后重新连接。需要重置绝对值编码器。. |
驱动器报警(威鸿)
| 序列号 | 驱动器警报 | 图示 | “标准行动” | 检测工具 | 不规范的维护方法 |
|---|---|---|---|---|---|
| 1 | 错误 16.0 过载保护 | 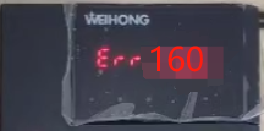 | Pulse Digital | 增益调整不当会导致振荡和振动。电机发生振动并发出异常声响。惯性比 Pr004 的设定值异常。. 电机接线错误或电线断裂。. 机器受到撞击或负载突然变重,导致扭曲和缠绕。. | 请按照接线图正确连接电机线。更换电缆。. 消除缠绕。减轻负荷。. 请将电机线和编码器线正确连接到相应的轴上。. |
| 2 | 错误 21.0★编码器通信断开异常保护 |  | Pulse Digital | 当达到一定次数后,编码器与驱动器之间的通信将被中断,从而触发断开检测功能。. | 检查编码器电缆,确认SD+和SD-信号是否为双绞线。请根据接线图正确连接编码器线路。纠正连接器插头的接线错误。. |
| 3 | 错误 40.0 ★绝对类型 系统断电异常 保护 |  | Pulse Digital | 编码器电源和电池电源已停止供电。. 内置电容的电压低于规定值。. | 连接电池电源和绝对式编码器 该设备正在执行清除操作。. |
平台维护
| 序列号 | 维护内容 | 图示 | 原因分析 | 警报处理方法 | 警报处理方法 |
|---|---|---|---|---|---|
| 1 | 平台需要每天进行清洁 | 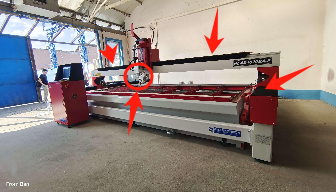 | 切割工序完成后,沙子和水会溅到折叠好的布料的上表面。. | 必须及时进行清洁,否则会缩短折叠布的使用寿命。. | 必须及时进行清洁,否则会缩短折叠布的使用寿命。. |
| 2 | 每月都要将螺杆导轨拆卸并折叠起来进行清洁 | 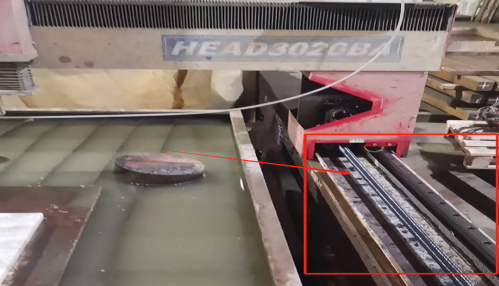 | 在运行过程中,丝杠会发生磨损并积聚灰尘。 . | 每月应及时取下折叠布并进行清洁。. | 每月应及时取下折叠布并进行清洁。. |
| 3 | 每天检查润滑泵的油位 | 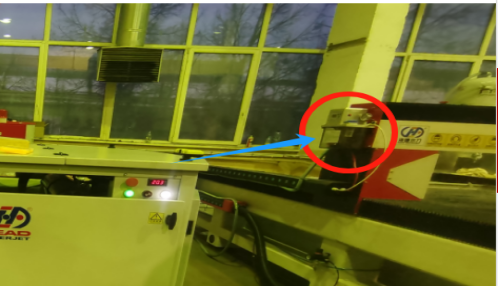 | 润滑油泵向丝杠导轨供应润滑油,以防止丝杠导轨生锈,并延长其使用寿命。. | 润滑油泵向丝杠导轨供应润滑油,以防止丝杠导轨生锈,并延长其使用寿命。. | 润滑油泵向丝杠导轨供应润滑油,以防止丝杠导轨生锈,并延长其使用寿命。. |
| 4 | 每月清理数控控制柜内部的灰尘 | 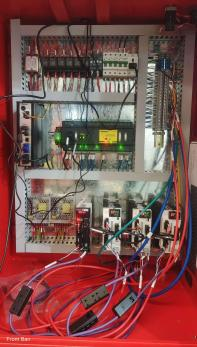 | 设备运行期间,灰尘会通过冷却风扇进入控制柜,灰尘产生的静电会对电气元件造成损坏,甚至可能引发火灾。. | 设备运行期间,灰尘会通过冷却风扇进入控制柜,灰尘产生的静电会对电气元件造成损坏,甚至可能引发火灾。. | 每月清洁 |
常见问题
| 序列号 | 警报内容 | 图示 | 结果原因分析 | 警报处理方法 | 配件图片 |
|---|---|---|---|---|---|
| 1 | 观察孔漏水 | 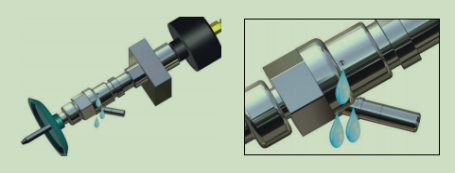 | 这会导致压力下降,切割效率降低,且低压水流入输砂管道,导致砂子堵塞。. | 解决方案: 1. 拧紧切割头。. 2. 更换喷水嘴。. 3. 更换刀头延长杆。. | 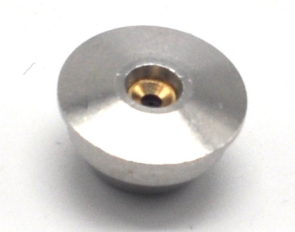 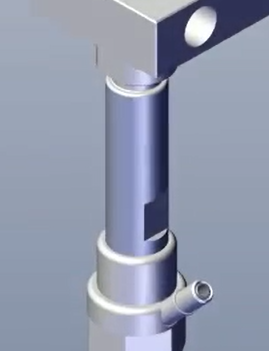 |
| 2 | 水柱散度 | 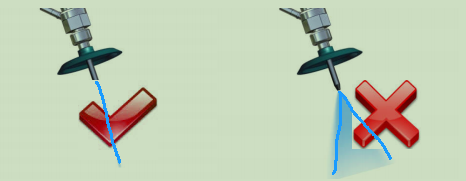 | 切削效率降低,无法切削金属 | 解决方案: 1. 更换喷水嘴。. 2. 更换砂管。. 3. 更换切割头。. | 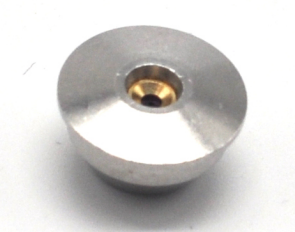 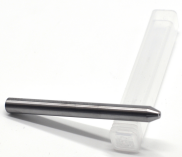 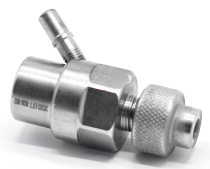 |
| 3 | 水开关阀体下方的观察孔有漏水现象 | 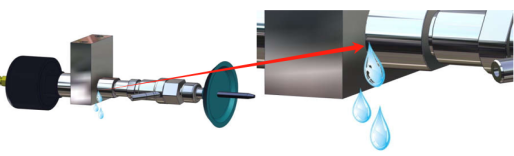 | 这会导致压力下降,切割效率降低,且低压水流入输砂管道,导致砂子堵塞。. | 1、拧紧刀头延长杆。. 2、更换水开关阀的垫片。. 3、更换刀头延长杆。. 4、更换水开关阀体。. | 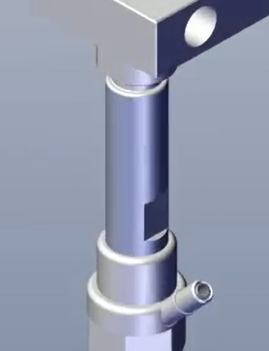   |
| 4 | 关闭水阀时,水会从沙管中流出来 | 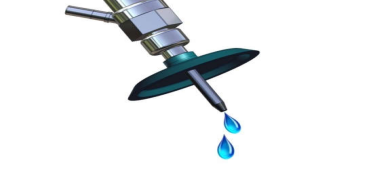 | 这会导致压力下降,切割效率降低,且低压水流入输砂管道,导致砂子堵塞。. | 水位开关更换维修套件 | 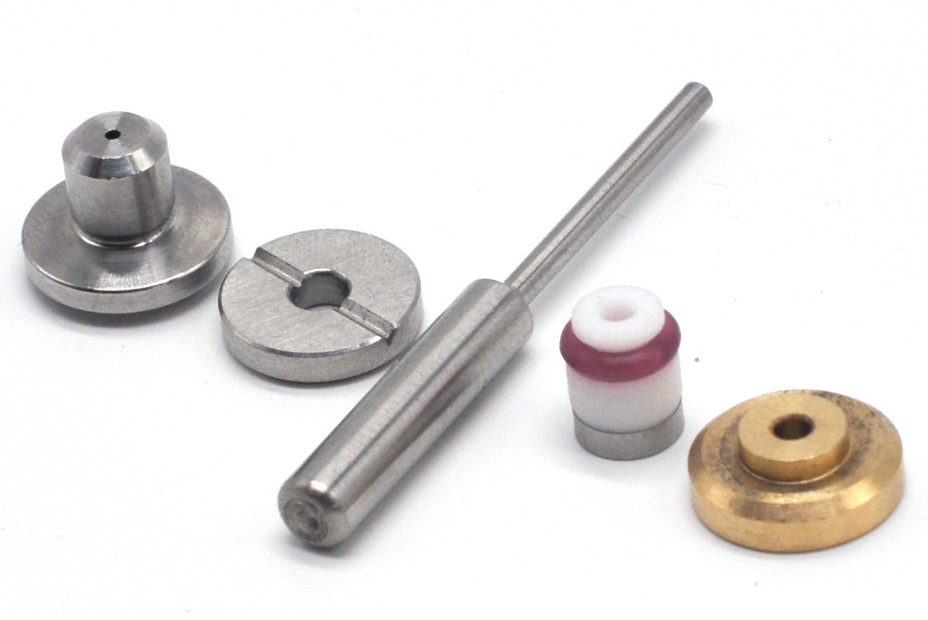 |
| 5 | 水开关阀体上的观察孔有泄漏 | 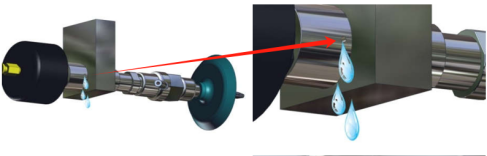 | 这会导致压力下降,切割效率降低,且低压水流入输砂管道,导致砂子堵塞。. | 水位开关更换维修套件 | 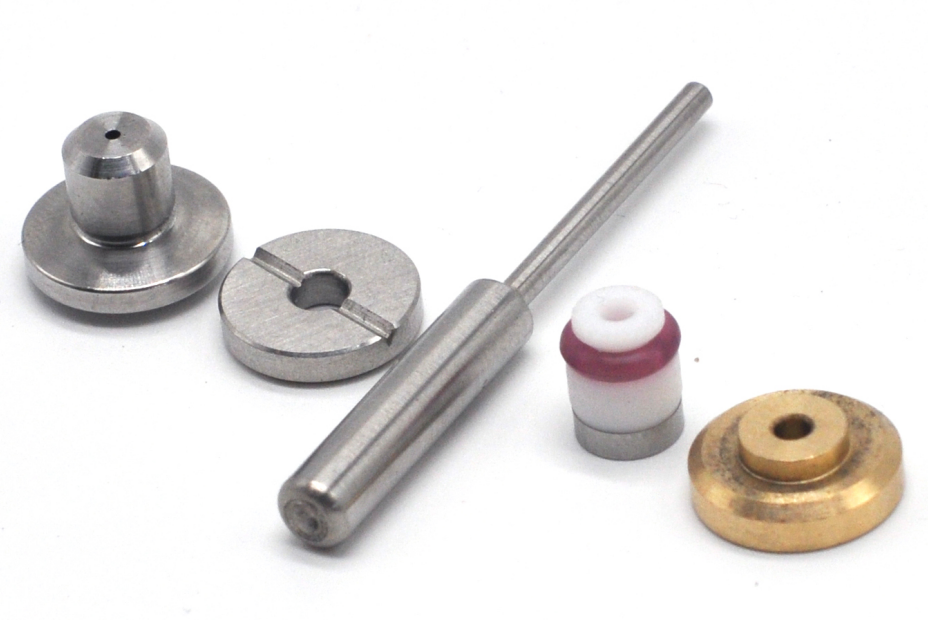 |
| 6 | 当防砂阀处于关闭状态时,旋转阀底使其打开后,沙子仍会流出。. | 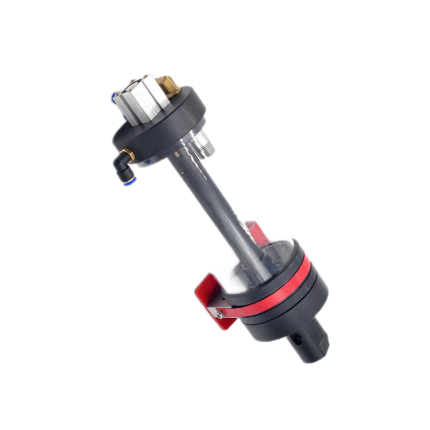 | 沙子失控,堵塞了输沙管道 | 更换防砂阀芯和防砂阀体。. | 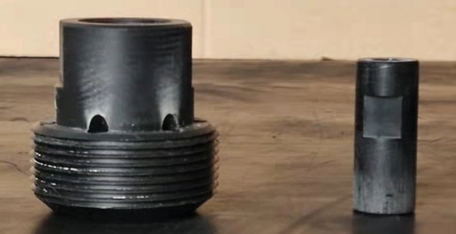 |
| 7 | 操作系统软件备份 |  | 软件备份路径:“我的电脑” - D盘 - BAK文件夹 - 软件备份压缩文件 |
漏水问题
| Num | 漏水 | 图形 | 正常运行标准 | 失效分析 | 异常处理方案 |
|---|---|---|---|---|---|
| 1 | 端盖观察孔处有漏水 | 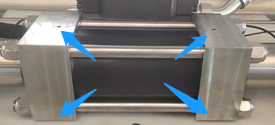 | 常规标准:端盖观察孔处的油或水泄漏频率不得超过20滴/分钟。. | 1. 油温过高,导致高压环失效或达到使用寿命 | 如果发生漏水,请更换相应观察孔处的密封柱塞(218-00018-02)。(详情请参阅更换视频) |
| 2 | 端盖观察孔漏水 | 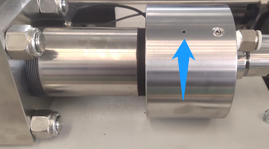 | 标准:端盖观察孔处的漏水频率不得超过20滴/分钟。. | 1. 油温过高,导致高压环失效或达到使用寿命 | 如果出现严重漏水,请更换密封柱塞(218-00018-02) |
| 3 | 止回阀阀体末端和止回阀阀体处有漏水 | 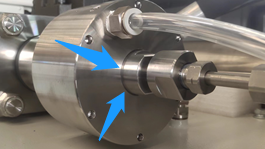 | 标准:无漏水。. | 1. 温度太高了 2. 导向销与端座(104-00122-001)之间的配合存在问题 | 1. 若发生漏水,请更换止回阀主体上的O型圈(210-00333-10) 2. 如果更换密封圈后仍漏液,请更换止回阀主体或端盖螺母 |
| 4 | 检查高压管与各接头之间的连接处是否有漏水 | 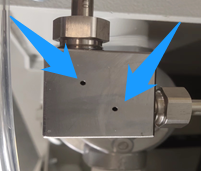 | 标准:无漏水。. | 1. 压盖螺母(104-00077-0101)未拧紧 2. 需调整高压管(104-00077-0101)的末端 | 1. 用两把扳手朝相反方向拧紧压盖螺母 2. 如果拧紧后仍漏气,请检查高压管端是否有损坏,或确认其是否已损坏 |
| 5 | 如有漏水,请检查HP螺纹套筒孔 | 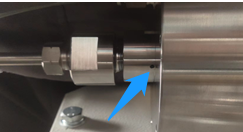 | 标准:无漏水。. | 1. 出口止回阀(104-00091-0101)松动 2. 出口止回阀(104-00108-0101)的阀芯已达到使用寿命(300小时) | 1. 拧紧出口止回阀(104-00091-0101)和高压螺纹套筒(104-00126-0101) 2. 如果仍存在漏水现象,请拆下出口止回阀(104-00091-0101),检查出口止回阀阀体(104-00122-0101)是否有损坏,并及时更换。 |
| 6 | 压力异常 | 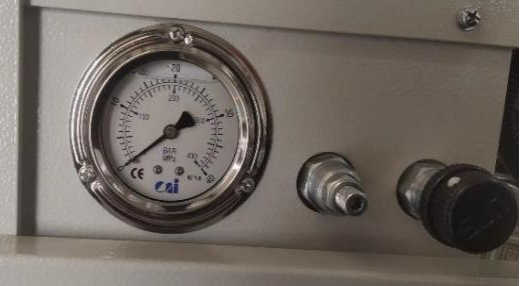 | 目视检查标准:压力表指针在7-10MPa之间摆动,且在无水压时压力不稳定。. | 1. 对手正在补水(104-00003-0101 对应 218-00033-01) 2. 高压泵未加压 3. 供水压力不稳定 | 1. 检查电磁阀(218-00033-01) 2. 更换零件(210-00033-01、104-00107-0101) 3. 检查供水系统的压力 |
漏油问题
| 序列号 | 漏油 | 图形 | 正常运行标准 | 失效分析 | 目录 |
|---|---|---|---|---|---|
| 1 | 端盖观察孔处有漏油现象 | 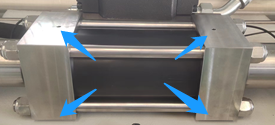 | 端盖观察孔处的漏油频率不得超过20滴/分钟。. | 机油温度过高,或者U型圈已损坏,已达到使用寿命 | 如果出现漏油,请更换端盖内的U型圈(218-00016-02)。. |
| 2 | 油路系统的管道和接头处有漏油现象 | 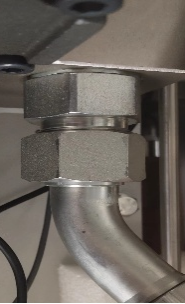 | 任何管道接头处均不得有漏油现象。. | 油温过高,或者垫片与O型圈的综合使用寿命已达到极限 | 如果发生泄漏,请及时更换组件垫片或密封圈。. |
| 3 | 中冷器漏油 | 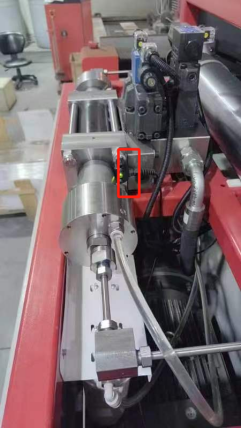 | 油板与增压器之间不应有漏油现象。. | 因法兰紧固不牢或紧固油氧化而导致的漏油 | 更换 O 型圈 32.8×2.1(310-00426-10),拆下增压器和阀板。. |
| 4 | 检查调节阀组和调节阀是否有漏油现象 |  | 绝不能有漏油现象。. | 1. 密封垫圈失效 2. 高低压调节阀有压力 | 如果插头处出现漏油,请更换O型圈;如果高低压调节阀(104-00123-0101)处出现漏油,也请更换O型圈。如果发现阀体损坏,请及时更换。. |
| 5 | 机油压力表漏油 | 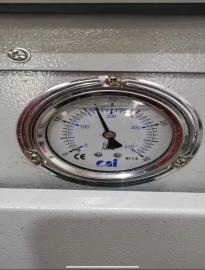 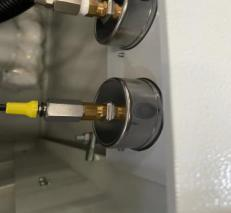 | 油位计处不应有漏油现象。. | 1. 压力表损坏了 2. 空气进入油泵 | 如果油压表(396-12006-01)损坏,请将其更换。. |
维护检查
| 序列号 | 维护检查 | 图形 | 操作标准 | 检测工具 | 不规范的维护方法 |
|---|---|---|---|---|---|
| 1 | 换向阀位置对齐了吗? | 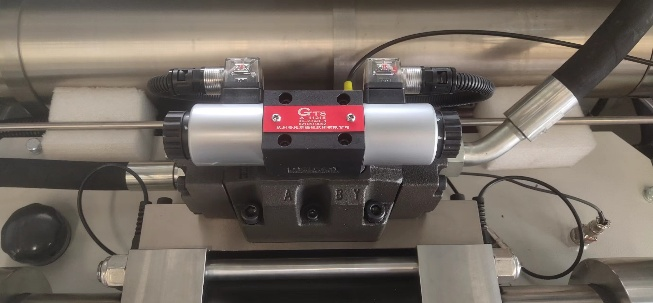 | 换向过程无异常,运行平稳且稳定。频率正常。. | 目视检查。. | 根据异常情况更换相关部件。. |
| 2 | 运行过程中,油温是否过高? | 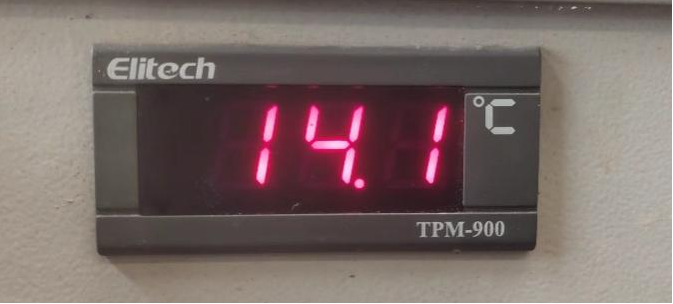 | 油温不应超过50°C。. | 目视检查。. | 1. 检查冷却装置 2. 循环油路效率低下、堵塞或选型错误 |
| 3 | 主电机运转正常吗? | 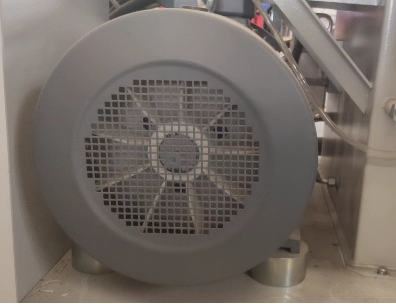 | 标准:运行正常,无异常声响。. | 目视和听觉检查。. | 风扇叶片损坏或脱落,并与防护罩发生干涉。请更换风扇叶片。. |
| 4 | 检查所有组件、触点和电路 | 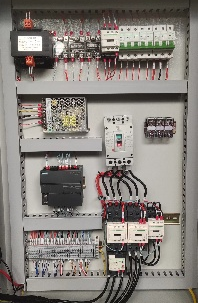 | 无松动。. | 目视检查,用手检查。. | 更换老化或烧毁的电路,并检查接触电路是否松动。. |
| 5 | 端盖螺母和高压气缸的维护 | 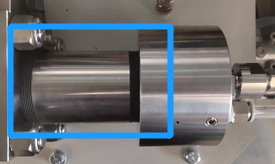 | 检查周期:250小时 | 工具与方法:端盖螺母专用工具、高压气缸专用工具 | 1. 清洁标准件,接通气体,取出并正确安装,确保无泄漏 2. 使用两把扳手进行拆卸和拧紧,以确保其有效且耐用。 首先,用锤子朝与旋转方向相反的方向敲击端部螺母,然后使用扳手进行拆卸(218-00017-0101、104-00107-0101) 3. 使用拉杆拆卸一端,并将其恢复原状,以便能够拆卸另一侧 |
| 6 | 止回阀阀体和出口止回阀是否发热:(止回阀阀体发热也可能表现为高压缸体和端盖螺母发热) | 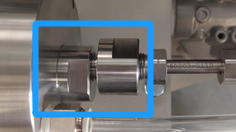 | 止回阀阀体、出口止回阀阀体及其他部件的温度存在问题。. | 用手去触摸。. | 如果止回阀主体发热,请更换阀芯,并使用相同的磨料(210-00123-0101)对止回阀主体表面进行打磨。如果出口止回阀发热,请更换内衬和出口阀芯。. |
| 7 | 研磨锥阀和止回阀阀体 | 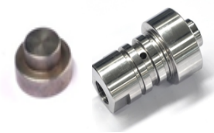 | 检查周期:100小时 | 研磨板和金相砂纸(2000目) | 如果接触面出现划痕,请立即更换。. |
| 8 | 更换提升阀和止回阀螺钉 | 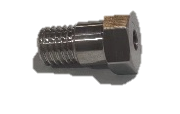 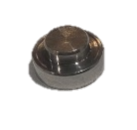 | 检查周期:500小时 | 开口扳手(8×10)、活动扳手 | 标准:将止回阀阀体表面打磨至光滑平整且无任何缺陷,更换阀芯(104-00136-0101),然后用扭力扳手将其拧紧。. |
| 9 | 更换密封柱塞 | 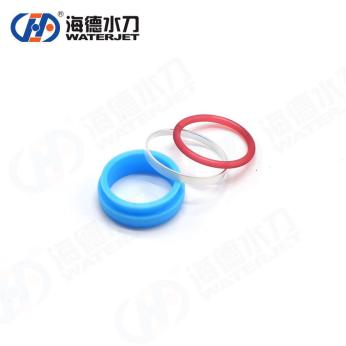 | 端盖和端盖螺母的观察孔处的泄漏量不得超过每分钟20滴 | 高压气瓶模具 | 检查周期:400小时 工具与方法:高压活塞环拆卸工具(107-11010-0101) 标准:安装方向正确,无泄漏 |
| 10 | 研磨出口提升阀和阀芯 | 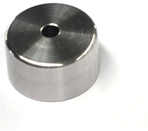  | 检查周期:100小时 标准:表面平整,无凹痕 | 研磨板和金相砂纸 | 研磨接触面 |
| 11 | 更换水过滤器滤芯(206-12062-01 和 206-12063-01 ) |  | 检查周期:300小时 标准:安装后无漏水现象 | 净水器模具 | 滤芯变黑或沾有大量杂质。您需要将其更换为新的。只要没有泄漏,就没有问题。. |
| 12 | 更换传感器弹簧 |  | 检查周期:500小时 安装弹簧后不会发生卡滞 | 4号内六角螺丝刀 | 拆卸传感器,取出推杆和弹簧,清洁内部,更换新弹簧,并将其复位直至不再泄漏。. |
| 13 | 更换低压密封件 | 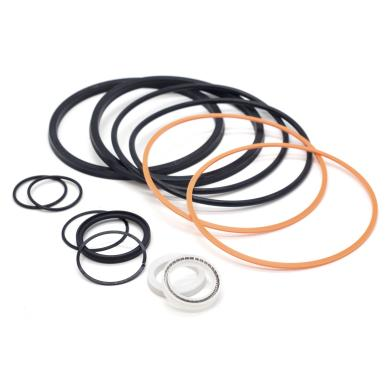 | 检查周期:每年2000小时 | 1.扭力扳手 2.活动扳手 3.卡环钳(内卡环) 4.橡胶锤润滑油 | 拆下旧的低压密封总成(218-00151-01 和 218-00152-01),清洁端盖,安装新的低压密封总成,并涂抹润滑油。. |
| 14 | 清洗油箱并更换液压油 |  | 检查周期:每年2000小时 | 视觉 | 标准:清洁油箱,确保其中没有杂质或异物,保持油箱清洁,一旦出现杂质应及时更换机油。. |
发布警报
| 序列号 | 警报内容 | 报警原因分析 | 警报处理方法 |
|---|---|---|---|
| 1 | 连续3次警报 | 水泵输出压力低 | 检查供水系统 |
| 2 | 连续2次警报 | 检查压力继电器 | 检查压力继电器 |
| 3 | 1 个闹钟,无间隔 | 气缸活塞超频 | 1. 更换节流孔(218-00052-01/218-00053-01) 2. 检查传感器(104-00110-0101)和信号杆(302-5XS04-01) |
俄罗斯服务
卡蒂亚

英语服务
安吉

中国服务
玛丽